La calidad de la jalea real se rige por un pequeño conjunto de límites de composición medibles: las especificaciones comerciales suelen requerir 63–68% de humedad, 11–15.5% de proteína bruta, una acidez de 32–53 meq H⁺/1,000 g, ausencia de almidón detectable y al menos un 1.6% de 10-HDA. Estos límites determinan directamente la selección del equipo: los sistemas de recolección deben minimizar la contaminación, la filtración debe utilizar materiales no reactivos y el envasado debe controlar el calor, la luz, el oxígeno y la temperatura de almacenamiento.
La norma de composición es también una especificación de equipo. Cualquier proceso que introduzca reactividad metálica, exceso de aire, exposición a la luz, calor ambiental o una higiene deficiente puede reducir la calidad del 10-HDA y de las proteínas, o provocar que el lote no cumpla con los requisitos de composición o pureza.
Lo que exigen las normas de composición
Humedad: 63–68%
La humedad es un parámetro fundamental de identidad y calidad de la jalea real comercial. El equipo debe evitar el secado incontrolado durante la transferencia, filtración, llenado y almacenamiento.
Los recipientes abiertos, las áreas de procesamiento cálidas y la exposición excesiva al aire pueden alterar la consistencia del producto y hacer que el nivel de humedad final sea menos predecible. Los recipientes de transferencia cubiertos y el llenado rápido ayudan a preservar la composición original.
Proteína bruta: 11–15.5%
La proteína bruta refleja la fracción proteica sustancial de la jalea real, incluidas las principales proteínas de la jalea real. Debido a que las proteínas pueden verse afectadas por el calor, la oxidación y la contaminación, el procesamiento debe realizarse bajo condiciones sanitarias y de temperatura controladas.
Las superficies de contacto de acero inoxidable de grado alimentario son generalmente adecuadas para el equipo de procesamiento, siempre que estén correctamente limpias y sean compatibles con el producto. El requisito clave no es simplemente "equipo de metal", sino materiales de contacto limpios, de grado alimentario y que no contaminen.
Acidez: 32–53 meq H⁺/1,000 g
La acidez es un indicador útil de composición y frescura. Por lo tanto, el equipo debe evitar la introducción de residuos de limpieza alcalinos, contaminantes reactivos o materiales extraños que puedan alterar la química del producto.
Los procedimientos validados de limpieza y enjuague son tan importantes como el equipo en sí. Una higiene mal controlada puede comprometer una línea de recolección que, de otro modo, cumpliría con las normas.
Almidón: 0%
El requisito de cero almidón hace que el control de la adulteración y la contaminación cruzada sea esencial. La jalea real debe procesarse con equipos limpios y protegerse del contacto con residuos de alimentos, polvo, restos de envases y otros materiales.
Un sistema de limpieza dedicado o minuciosamente validado es particularmente importante para los apiarios y procesadores que manejan múltiples productos apícolas.
10-HDA: mínimo 1.6%
El 10-HDA, expresado correctamente como ácido 10-hidroxi-2-decenoico, es un marcador de calidad principal para la jalea real. La referencia principal utiliza "ácido 10-hidroxi-20-decenoico", pero la designación química comúnmente utilizada para el marcador es 10-HDA, o ácido 10-hidroxi-2-decenoico.
Debido a que el 10-HDA es vulnerable al calor, la luz, el oxígeno y materiales de contacto inadecuados, la línea de recolección y envasado debe diseñarse para limitar estas exposiciones desde la recolección hasta el almacenamiento.
Cómo determinan las normas el equipo de recolección
Utilice herramientas de recolección sanitarias y de grado alimentario
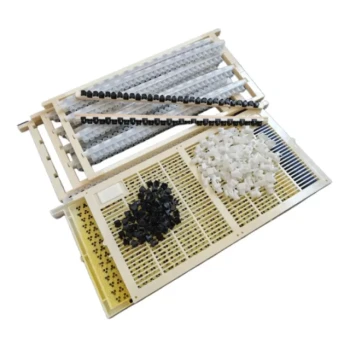
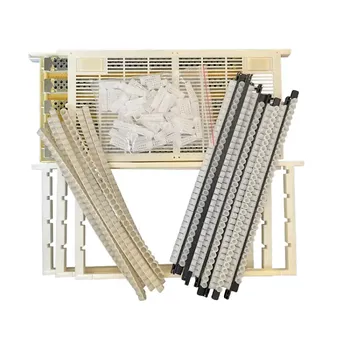
Las herramientas de recolección deben tener superficies de contacto con los alimentos lisas y fáciles de limpiar. El equipo de injerto y extracción de acero inoxidable de grado alimentario puede favorecer una recolección higiénica cuando se mantiene correctamente.
El equipo también debe permitir la rápida retirada de la jalea real de la colmena y su transferencia a recipientes cerrados o cubiertos. Los retrasos aumentan la exposición a las condiciones ambientales y dificultan el control de la contaminación.
Adapte el tiempo de recolección a los objetivos de calidad
La ventana de recolección se identifica comúnmente como aproximadamente 24–72 horas después del injerto larvario. Las herramientas de recolección deben permitir un acceso constante a las celdas y una extracción eficiente durante la ventana de producción seleccionada.
Esto no es solo una decisión de mano de obra o rendimiento. Un tiempo constante ayuda a mejorar la uniformidad del lote en los componentes bioactivos, incluidos el 10-HDA y los aminoácidos libres.
Filtre con materiales no reactivos
La jalea real cruda debe pasar a través de una malla de nailon fina para eliminar fragmentos de cera, restos de larvas y otras impurezas visibles. Se deben evitar los filtros metálicos donde el contacto pueda crear reactividad o degradación del producto.
Por lo tanto, un elemento de filtración de nailon extraíble y lavable es más adecuado que un filtro improvisado o difícil de desinfectar. Los distribuidores deben confirmar el material de la malla, su idoneidad para el contacto con alimentos, la disponibilidad de repuestos y el procedimiento de limpieza.
Proporcione capacidad de cadena de frío inmediata
La jalea real fresca es altamente perecedera y debe enfriarse rápidamente después de la filtración. Las operaciones comerciales necesitan equipos de refrigeración capaces de mantener aproximadamente 0–5 °C para la conservación a corto plazo.
Para un almacenamiento más prolongado, se puede considerar la congelación o la liofilización, pero estas son opciones de proceso diferentes con requisitos de capital, validación y envasado distintos.
Cómo determinan las normas el equipo de envasado
Utilice recipientes herméticos y que protejan de la luz
La jalea real debe envasarse en viales de vidrio oscuro o en recipientes de plástico de grado alimentario opacos adecuados. Estos materiales reducen la exposición a la luz y ayudan a proteger el producto de la oxidación y el cambio de humedad.
Los cierres deben ser herméticos y no metálicos en los casos en que el contacto con el metal pueda afectar al producto. Los recipientes deben sellarse inmediatamente después del llenado.
Minimice la exposición al oxígeno durante el llenado
La exposición al oxígeno puede acelerar la degradación de ácidos grasos y proteínas sensibles. Por lo tanto, el equipo de llenado debe minimizar la manipulación abierta, la agitación excesiva y el espacio de cabeza innecesario.
Un espacio de aire interno mínimo es un objetivo de envasado útil, pero el espacio de cabeza aceptable exacto debe validarse en función del recipiente, el cierre, el volumen de llenado y las condiciones de almacenamiento, en lugar de tratarse como una regla universal.
Integre el llenado y almacenamiento a baja temperatura
La maquinaria de envasado debe permitir el llenado sin exponer el producto a temperaturas ambientales prolongadas. Para operaciones comerciales más grandes, pueden ser necesarias cámaras de refrigeración, salas con temperatura controlada o sistemas de llenado a baja temperatura.
El producto envasado debe pasar directamente al almacenamiento refrigerado. Un registro de temperatura fiable es valioso para demostrar que el proceso de manipulación protegió la composición.
Diseñe para la higiene y la trazabilidad
El equipo de envasado debe ser fácil de limpiar, inspeccionar y desinfectar. Los componentes en contacto con el producto deben ser accesibles para su limpieza, mientras que los sellos, bombas, mangueras y boquillas de llenado no deben crear puntos de contaminación ocultos.
Para el suministro B2B, el sistema también debe admitir la identificación de lotes, registros de producción, control de temperatura y muestras de retención. Estos controles facilitan la demostración de la consistencia ante mayoristas, revendedores, fabricantes de alimentos funcionales y compradores de cosméticos.
Comprensión de las compensaciones
Refrigeración frente a congelación o liofilización
La refrigeración a aproximadamente 0–5 °C es comparativamente sencilla para el almacenamiento y la distribución a corto plazo. La congelación o la liofilización pueden permitir un almacenamiento prolongado, pero requieren maquinaria, validación, energía y control de envasado más especializados.
La elección correcta depende de la vida útil prevista, la distancia de transporte, el volumen del pedido y las especificaciones del comprador.
Vidrio frente a plástico de grado alimentario
El vidrio oscuro proporciona una fuerte protección contra la luz y una barrera estable, pero es más pesado y más vulnerable a la rotura. El plástico opaco de grado alimentario puede simplificar la manipulación y la logística, pero se debe verificar su formulación, barrera contra el oxígeno y compatibilidad.
Ningún material es automáticamente adecuado para todos los productos o mercados. El recipiente debe evaluarse junto con el cierre y las condiciones de la cadena de frío.
Acero inoxidable frente a metales reactivos
El acero inoxidable de grado alimentario es ampliamente útil para superficies de contacto sanitarias, pero el "acero inoxidable" por sí solo no garantiza un sistema compatible. La condición de la superficie, la calidad de la soldadura, la química de limpieza y el tiempo de residencia del producto son importantes.
No deben utilizarse metales reactivos o inadecuados para la filtración o los componentes en contacto con el producto, ya que pueden degradar la jalea.
Automatización frente a flexibilidad de procesos
Las bombas de recolección al vacío, la filtración controlada y el llenado automatizado pueden mejorar el rendimiento y reducir la manipulación abierta. Sin embargo, también introducen más componentes que limpiar, validar, mantener y mantener fríos.
Los apiarios más pequeños pueden lograr una mejor fiabilidad con recipientes cerrados más sencillos, filtración de nailon y una manipulación refrigerada disciplinada en lugar de comprar una línea automatizada sobredimensionada.
Errores comunes que evitar
Tratar una especificación como sustituto de las pruebas
El equipo puede proteger la calidad, pero no puede probar el cumplimiento por sí solo. Los lotes terminados deben probarse frente a la especificación aplicable utilizando métodos analíticos reconocidos.
Como mínimo, los programas de calidad comercial deben abordar la humedad, la proteína bruta, la acidez, la ausencia de almidón y el contenido de 10-HDA, al tiempo que documentan las condiciones de higiene y almacenamiento.
Asumir que todas las normas son idénticas
Los límites establecidos son una especificación de calidad comercial, mientras que los requisitos legales y los métodos de prueba pueden variar según el país, el comprador o la aplicación prevista. Los productores y distribuidores deben confirmar la norma de mercado vigente y el método de laboratorio antes de finalizar el equipo o el etiquetado.
Pasar por alto los residuos de limpieza
Los residuos de detergentes, desinfectantes, lubricantes u otros productos pueden afectar la pureza y la acidez. Por lo tanto, la selección del equipo debe incluir la capacidad de limpieza, drenaje, compatibilidad de materiales y procedimientos de saneamiento documentados.
Centrarse solo en la máquina de recolección
Una herramienta de recolección de alta calidad no puede compensar una filtración deficiente, un almacenamiento cálido, un envasado permeable a la luz o una refrigeración retrasada. La calidad de la jalea real depende de toda la cadena, desde la recolección hasta el envío final.
Cómo aplicar esto a su proyecto
El equipo debe seleccionarse como un sistema integrado de recolección-filtrado-llenado-enfriado en lugar de como máquinas aisladas.
- Si su enfoque principal es la producción en apiarios pequeños: Priorice las herramientas de recolección sanitarias, la filtración de nailon fina, los recipientes oscuros herméticos y la refrigeración inmediata a 0–5 °C antes de invertir en automatización.
- Si su enfoque principal es el procesamiento comercial de gran volumen: Utilice recolección controlada, superficies de contacto de grado alimentario, filtración y llenado a baja temperatura, almacenamiento refrigerado y trazabilidad de lotes documentada.
- Si su enfoque principal son los compradores de alimentos funcionales o cosméticos de alta gama: Construya el proceso en torno a la preservación del 10-HDA y las proteínas, la limpieza validada, el envasado que proteja de la luz y el oxígeno, y las pruebas de lotes.
- Si su enfoque principal es la distribución mayorista: Especifique la compatibilidad del envasado, la integridad del cierre, la capacidad de la cadena de frío, los registros de temperatura, las piezas de repuesto y el soporte técnico rápido de los proveedores de equipos.
- Si su enfoque principal es el almacenamiento prolongado o la exportación: Evalúe la congelación o la liofilización junto con la refrigeración, y valide el sistema completo de recipiente-cierre y transporte para el mercado objetivo.
Cuando los límites de composición guían el diseño del equipo desde el principio, los productores de jalea real pueden proteger la integridad del producto, reducir las pérdidas evitables y suministrar a los compradores una calidad más consistente y defendible.
Tabla resumen:
| Norma | Requisito | Impacto en el equipo |
|---|---|---|
| Humedad | 63-68% | Evitar el secado; usar recipientes cubiertos, llenado rápido |
| Proteína bruta | 11-15.5% | Superficies de contacto de grado alimentario, no reactivas |
| Acidez | 32-53 meq H⁺/1000g | Asegurar que no haya residuos alcalinos; esterilizar adecuadamente |
| Almidón | 0% | Prevenir la contaminación cruzada; limpieza dedicada |
| 10-HDA | ≥1.6% | Minimizar la exposición al calor, la luz y el oxígeno |
Asegúrese de que su jalea real cumpla con todos los estándares de calidad. HONESTBEE ofrece una gama completa de equipos de recolección y envasado diseñados para proteger el contenido de 10-HDA y proteínas. Para obtener una solución completa y conforme para su apiario o negocio de distribución, contáctenos hoy para recibir asesoramiento experto y una entrega rápida.
Productos relacionados
- Kit de cría de reinas sin injertos: Sistema de producción de jalea real y cría de reinas
- Kit Mejorado de Cría de Reinas sin Injerto HONESTBEE para Producción de Reinas y Jalea Real
- Herramienta de plástico para injertar reinas chinas para la cría de reinas abejas
- Máquina llenadora pequeña de miel de doble boquilla Equipo de envasado de sobres de miel
- Pequeña máquina de llenado de miel Equipo de envasado de sobres Boquilla única
La gente también pregunta
- ¿Cuál es la función principal de un kit de cría de reinas? Elimina el Injerto Manual para una Cría de Abejas Superior
- ¿Cómo mejoran los kits especializados para la cría de reinas y las herramientas de manejo de reinas la tasa de éxito de la expansión de las colonias de abejas?
- ¿Cuáles son algunos métodos alternativos al injerto para la producción de celdas reales? Descubra los sistemas de cría de reinas sin injerto
- ¿Son los sistemas de cría de reinas generalmente adecuados para todas las especies de abejas melíferas? Domina Métodos de Cría Eficientes
- ¿Son los sistemas de cría de reinas adecuados para todos los apicultores? Herramientas modernas para cualquier nivel de experiencia