Para los apiarios comerciales y los distribuidores de equipos de apicultura, mantener láminas base impecables es fundamental para la productividad de las colmenas. La inmersión en cera, un paso central en la fabricación, impacta directamente en la integridad estructural, la aceptación por parte de las abejas y la durabilidad a largo plazo. Esta guía revela estrategias prácticas para refinar el control de la temperatura, la mecánica de la inmersión y los protocolos de postprocesamiento, abordando las causas raíz de defectos como grietas o deformaciones.
Fundamentos del Control de Calidad en la Inmersión en Cera
Gestión de la Temperatura: Del Fundido a la Solidificación
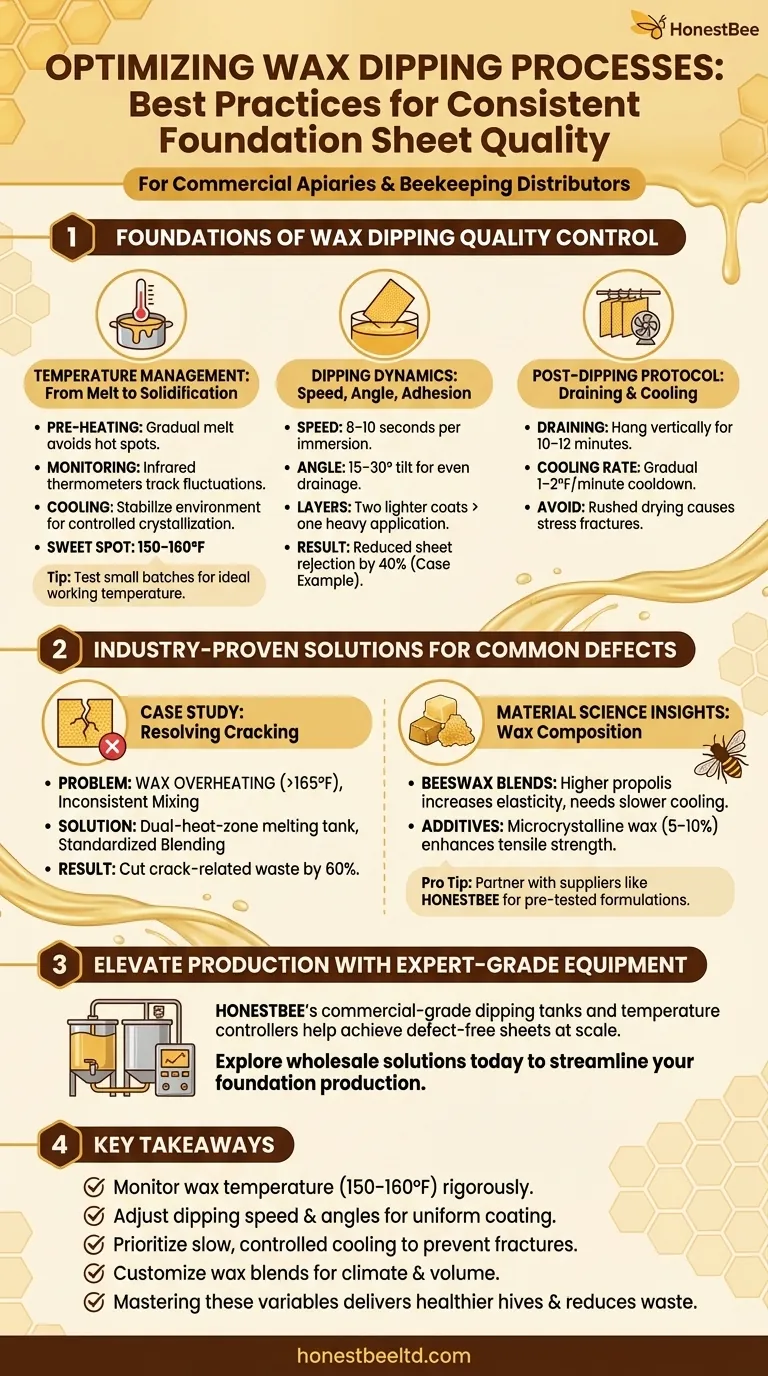
La regulación térmica precisa garantiza una viscosidad y adhesión uniformes de la cera. La investigación muestra que mantener las temperaturas de la cera dentro de un rango estrecho (típicamente entre 150–160 °F) previene la solidificación prematura o el adelgazamiento excesivo. Consideraciones clave:
- Fase de precalentamiento: Derrita la cera gradualmente para evitar puntos calientes localizados que degraden la calidad.
- Herramientas de monitoreo: Los termómetros infrarrojos ayudan a rastrear las fluctuaciones de temperatura en tiempo real.
- Entorno de enfriamiento: Estabilice las condiciones ambientales para controlar la velocidad de cristalización; el enfriamiento rápido a menudo causa fragilidad.
Consejo práctico: Pruebe lotes pequeños para identificar la temperatura de trabajo ideal de su cera antes de la producción a gran escala.
Dinámica de Inmersión: Velocidad, Ángulo y Mecánica de Adhesión
El proceso mecánico de inmersión de las láminas base influye en la distribución de la cera:
- Velocidad de inmersión: Demasiado rápida introduce burbujas de aire; demasiado lenta crea capas desiguales.
- Ángulo de la lámina: Una inclinación de 15-30° durante la extracción promueve un drenaje uniforme.
- Inmersiones múltiples: Dos capas más finas superan una aplicación gruesa para la prevención de defectos.
Ejemplo de caso: Un apiario del Medio Oeste redujo las tasas de rechazo de láminas en un 40% después de calibrar los ciclos de inmersión a 8-10 segundos por inmersión.
Protocolo Post-Inmersión: Posturas de Drenaje y Control de la Velocidad de Enfriamiento
El manejo posterior a la inmersión determina la calidad final de la lámina:
- Posición de drenaje: Cuelgue las láminas verticalmente durante 10-12 minutos para minimizar la acumulación.
- Enfriamiento controlado: Utilice ventiladores o salas con clima controlado para lograr un enfriamiento gradual de 1-2 °F/minuto.
Por qué es importante: El secado apresurado provoca fracturas por tensión, especialmente en entornos de alta humedad.
Soluciones Probadas en la Industria para Defectos Comunes
Estudio de Caso: Resolución de Grietas en Producción de Alto Volumen
Un proveedor comercial de apicultura rastreó grietas recurrentes hasta:
- Sobrecalentamiento de la cera (más allá de 165 °F), lo que debilitó los enlaces poliméricos.
- Mezcla inconsistente de lotes, causando propiedades de material desiguales.
Solución: Se implementó un tanque de fusión de doble zona de calor y se estandarizaron las proporciones de mezcla, reduciendo los residuos relacionados con grietas en un 60%.
Perspectivas de Ciencia de Materiales: Cómo la Composición de la Cera Afecta la Estabilidad del Proceso
No todas las ceras se comportan de manera idéntica durante la inmersión:
- Mezclas de cera de abejas: Un mayor contenido de propóleo aumenta la elasticidad pero requiere un enfriamiento más lento.
- Aditivos: La cera microcristalina (hasta un 5-10%) mejora la resistencia a la tracción para láminas de gran formato.
Súper consejo: Asóciese con proveedores como HONESTBEE para obtener formulaciones de cera pre-probadas y adaptadas para láminas base.
Mejore su Producción con Equipos de Grado Experto
La optimización de la inmersión en cera no se trata solo de técnica, sino de aprovechar las herramientas adecuadas. Los tanques de inmersión y los controladores de temperatura de grado comercial de HONESTBEE ayudan a los distribuidores y apiarios a lograr láminas sin defectos a escala. Explore nuestras soluciones mayoristas hoy mismo para optimizar su producción de láminas base.
Conclusiones Clave:
- Monitoree rigurosamente la temperatura de la cera; 150–160 °F es el punto ideal.
- Ajuste la velocidad y los ángulos de inmersión para eliminar burbujas de aire y recubrimientos desiguales.
- Priorice un enfriamiento lento y controlado para prevenir fracturas por tensión.
- Personalice las mezclas de cera para su clima y volumen de producción.
Al dominar estas variables, los fabricantes pueden entregar láminas base que apoyen colmenas más saludables y reduzcan los residuos operativos.
Guía Visual
Productos relacionados
- Cera de abejas Máquina de Prensa Embosser Cera Fundación Molde Impresora colmena de abejas Equipo de fabricación de la hoja
- Máquina de estampado en relieve de cera de abejas totalmente automática Foundation Mill
- Aplanadora y estampadora eléctrica con bandeja para apicultura
- Máquina eléctrica para cera de abejas con bandeja operativa y rodillo para cera de base
- Peine manual de cera de abejas Máquina de cera para cera de fundación Máquina de estampado en relieve
Artículos relacionados
- Por qué su cera de abeja hecha en casa está arruinando su negocio y cómo solucionarlo
- Más allá de la estampadora: El pensamiento sistémico detrás de la cera de abeja perfecta
- Cómo las máquinas de cimentación de cera de abejas y los equipos inteligentes transforman la eficiencia de la apicultura
- Cómo las Máquinas de Base de Cera de Abeja Transforman la Eficiencia de la Apicultura
- Por qué falla tu cera de abeja estampada: La física oculta detrás del gofrado